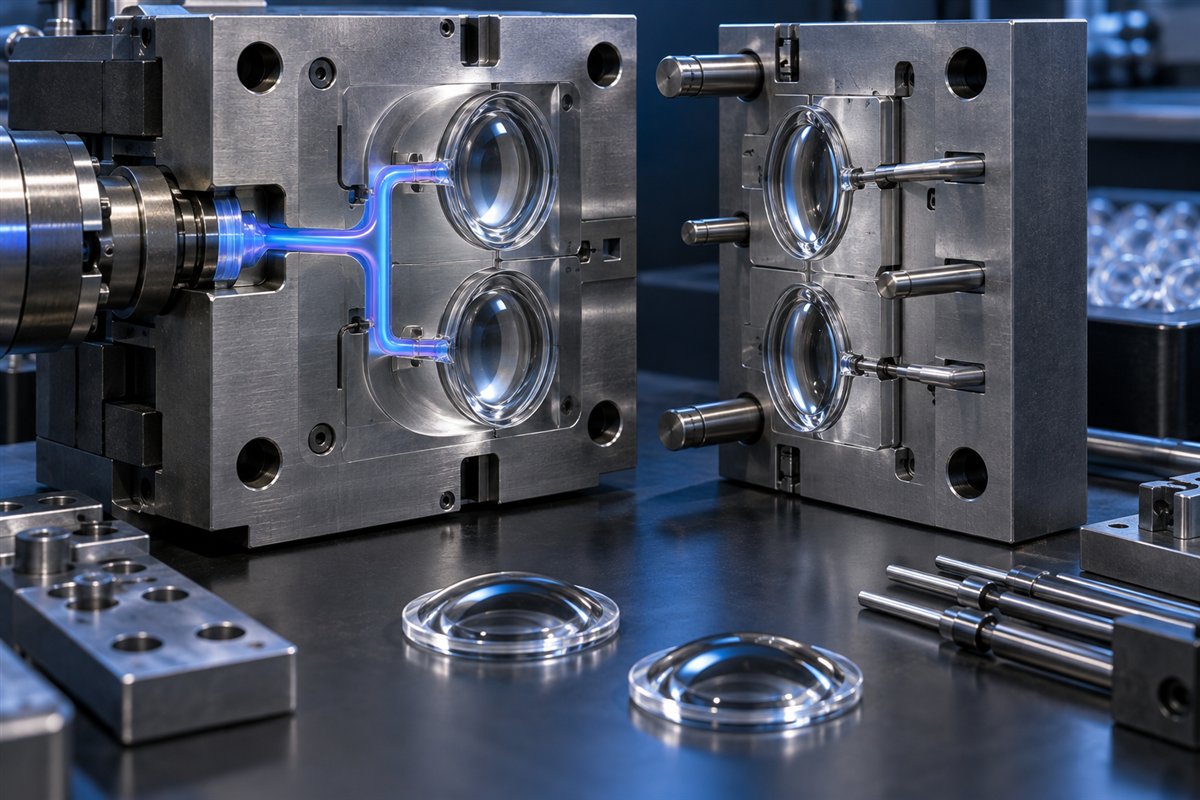
Для литых оптических деталей, производственный инструмент является частью оптической системы. Расположение входного окна, вентиляция, охлаждение, извлечение и проектирование вставок могут влиять на следы потока, двойное лучепреломление, деформация, репликация поверхности и стабильность цикла. Эти решения должны быть рассмотрены, пока интерфейсы линзы и корпуса все еще регулируются.
Связывание проектирования формы с оптическими требованиями
Команде по форме необходимо больше, чем 3D-модель. Определите прозрачную апертуру, неоптические зоны, критические базы, косметические поверхности, зоны покрытия и интерфейсы сборки. Это позволяет разместить элементы инструмента там, где они наименее влияют на оптические и механические характеристики.
Расположение входного окна и баланс потока
Входное окно контролирует, как материал поступает и заполняет полость. Его положение влияет на линии сварки, ориентацию, упаковку и расположение следа впускного канала. Впускной канал, расположенный рядом с критической оптической поверхностью, может создать неприемлемое напряжение или косметические дефекты, длинный или несбалансированный путь течения может затруднить контроль воспроизведения формы.
- Держите след впускного канала вне зоны прозрачной апертуры и функциональных уплотнительных областей.
- Проверьте длину течения и переходы по толщине до окончательного закрепления геометрии.
- Продумайте, как будет измеряться и поддерживаться баланс в многокамерной форме.
- Задокументируйте допустимый вид и размеры удаления впускного канала.
Вентиляция для стабильного заполнения
Захваченный воздух может способствовать появлению ожогов, неполного заполнения и отложений. Расположение вентиляционных отверстий должно соответствовать прогнозируемым областям окончания заполнения и поведению материала при обработке. Vent depth and maintenance access require control because an effective vent must release gas without creating flash.
Cooling and Thermal Balance
Optical surfaces and thick sections can retain heat differently. Uneven cooling may create warpage, sink or cycle-to-cycle variation. Cooling design should support uniform temperature around the cavity and inserts while allowing practical maintenance. The process window should be evaluated with the actual resin grade.
Ejection Without Optical Damage
Ejection forces must act on robust, non-optical areas. Ejector marks, drag and deformation are common risks when the part has insufficient draft or delicate features. Review parting lines, draft, undercuts and release direction together with the assembly design.
Optical Inserts and Datum Strategy
Precision optical inserts need repeatable location, support and orientation in the mold base. The datum scheme should connect the optical surface to the molded mechanical features. Insert serviceability also matters: production teams need a controlled method for cleaning, removal, replacement and requalification.
Questions to Resolve Before Tool Release
| Area | Release question |
| Optics | Where are the clear aperture and critical optical datums? |
| Flow | Where will gates, weld lines and the end of fill occur? |
| Surface | Which zones have cosmetic or coating requirements? |
| Assembly | Which features locate the part and control optical alignment? |
| Validation | How will first articles and production samples be inspected? |
Use DFM Before Cutting Steel
A focused DFM review can identify changes to wall thickness, ribs, flanges, draft and tolerance allocation while they are still inexpensive. Это также согласует проект инструмента с предполагаемым процессом формования и проверки. Узнать больше о высокоточных оптических впрысковых формах и прецизионное оптическое формование.
Часто задаваемые вопросы
Можно ли разместить впускное отверстие на оптической поверхности?
В целом предпочтительно держать следы впускного отверстия и эффекты высоких напряжений потока за пределами прозрачного апертурного отверстия. Окончательное решение зависит от геометрии и функциональных требований.
Почему обслуживание вставок относится к рассмотрению проекта?
Очистка и замена могут изменить положение вставки или состояние поверхности. Плановый метод обслуживания и повторной квалификации поддерживает стабильное производство.
Когда следует рассматривать анализ течения формы?
Это полезно, когда геометрия, материал, баланс полости или оптическое напряжение делает шаблон заполнения труднопредсказуемым только на основе опыта.
Связаться с Silver Optics для проверки вашей оптической детали, целевой смолы, требования к количеству и инструментам.


 Оптика для медицинских эндоскопов: Вопросы квалификации поставщика
 Проектирование оптических литейных форм: Входное окно, Планирование вентиляции и извлечения
 Контрольный список запросов предложений на изготовление нестандартных оптических компонентов для ускорения расчета стоимости
 От оптического прототипа к массовому производству: Контрольный список передачи
 Дизайн коллиматорной линзы для светодиодов для литьевого производства